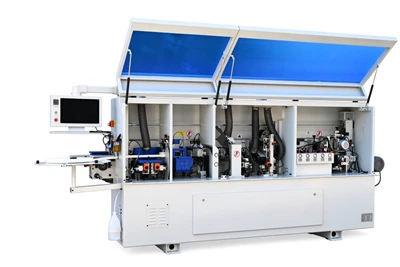
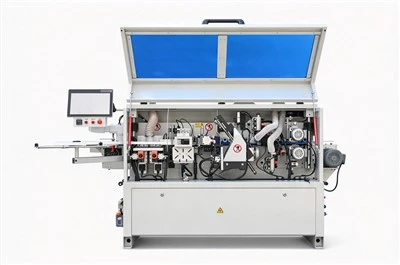
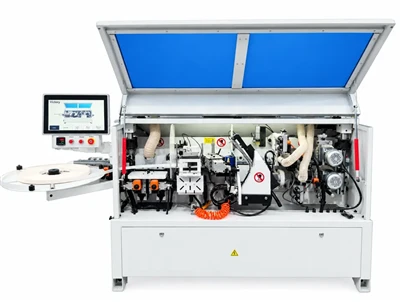
{{0}फ़ीड ड्रिल के माध्यम से {{1}और {{2}कट इंटीग्रेटेड मशीनों के बारे में बताया गया: कस्टम पैनल उत्पादन के लिए कोई नहीं{3}फ़्लिप रूट
एक उद्योग ज्ञान लेख - फ़ीड ड्रिलिंग के माध्यम से {{2} और कटिंग से जुड़ी एकीकृत मशीनें कैसे काम करती हैं, वे छह {4} साइड ड्रिलिंग केंद्रों और सीएनसी नेस्टिंग मशीनों के साथ तुलना कैसे करती हैं, और एक खरीदते समय क्या मूल्यांकन करना चाहिए।
मेटा विवरण (सुझावित): अग्रणी कस्टम {{0}फर्नीचर प्लांट पैनलों में काटने से पहले पूरी शीटों को ड्रिल क्यों करते हैं? नो {{1}फ़्लिप, डुअल{2}फेस थ्रू{3}फ़ीड मशीनें छह{{4}साइड ड्रिल और सीएनसी नेस्टिंग की तुलना में कैसे हैं, और टीटी{{5}H9A कैसे फिट बैठता है।
परिचय: कस्टम पैनल फ़र्निचर में दो -मशीन दुविधा
वर्षों से, पैनल फर्नीचर निर्माताओं को ड्रिलिंग और कटिंग को स्वचालित करते समय एक द्विआधारी विकल्प का सामना करना पड़ा:
रूट ए - छह - साइड ड्रिलिंग सेंटर (6 面钻): पहले बोर्डों को पैनलों में काटें, फिर प्रत्येक पैनल को एक ड्रिलिंग सेंटर के माध्यम से फीड करें जो सभी छह चेहरों पर छेद और खांचे बनाता है। परिशुद्धता उत्कृष्ट है, लेकिन मशीन केवल मानकीकृत, दोहराए जाने योग्य पैनल आकारों पर ही अपना स्थान अर्जित करती है।
रूट बी - सीएनसी नेस्टिंग मशीन (开料机): मूल छेद के लिए एक ऊर्ध्वाधर ड्रिल पैक के साथ, पूरी शीट से सीधे भागों को घोंसला और काटें। आकार और आकृतियों के मामले में अत्यधिक लचीला, लेकिन पैनलों को आमतौर पर दूसरे चेहरे पर ड्रिलिंग के लिए फ़्लिप करना पड़ता है, और अधिकांश लेआउट को दूसरे पोजिशनिंग चरण की आवश्यकता होती है जिसमें सटीकता और समय खर्च होता है।
कस्टम (मापने के लिए बनाया गया) फर्नीचर दोनों मार्गों की कमजोरी को उजागर करता है। ऑर्डर पैनल लगभग कभी भी मानक आकार के नहीं होते हैं: आयाम अलग-अलग होते हैं, बोर्ड अनगिनत सतह फिनिश में आते हैं, और अनियमित आकार नियमित होते हैं। छः {{5}साइड ड्रिलिंग केंद्र इंजीनियरिंग को पचा लेते हैं {{6}मानक बैचों को कुशलता से पचा लेते हैं लेकिन उच्च {{7}मिश्रित गैर{{8}मानक ऑर्डरों को रोक देते हैं; नेस्टिंग मशीनें अनियमित पैनलों को लचीले ढंग से संभालती हैं लेकिन बढ़ते कारखाने के लिए आवश्यक आउटपुट और छेद सटीकता तक पहुंचने के लिए संघर्ष करती हैं।
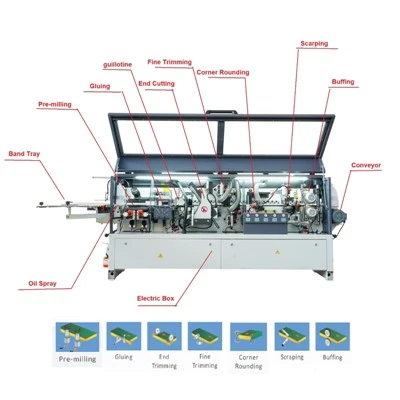
इस अंतर से, एक तीसरी श्रेणी उभरी है - थ्रू {{1}फ़ीड ड्रिल {{2}और {{3}कट इंटीग्रेटेड मशीन (打孔开料一体机, जिसे उद्योग में 孔料一体机 या "एकीकृत ड्रिलिंग और कटिंग" मशीन के रूप में भी जाना जाता है)। यह दो मुख्य विचारों को जोड़ता है: पहले पूरी शीट पर, दोनों किनारों पर, बिना उलटे- छेद करें, फिर शीट को किनारे वाले पैनलों के लिए तैयार, {{6}में काटें।
1. वास्तव में "फ़ीड के माध्यम से, ड्रिल करने से पहले" का वास्तव में क्या मतलब है?
नाम तीन प्रक्रिया सिद्धांतों को पैक करता है जो इस मशीन वर्ग को परिभाषित करते हैं:
1) पहले ड्रिल करें, बाद में काटें। छेदों को मशीनीकृत किया जाता है, जबकि वर्कपीस अभी भी एक पूर्ण, स्थिर शीट - है, इससे पहले कि इसे अलग-अलग पैनलों में अलग किया जाए। यह छह{4}साइड- ड्रिल वर्कफ़्लो का विपरीत क्रम है, और यह एक ठोस भौतिक कारण से मौजूद है: जब एक बड़े बोर्ड को छोटे पैनलों में काटा जाता है, तो आंतरिक तनाव जारी होता है और पैनल थोड़ा विकृत हो सकते हैं। इसलिए काटने के बाद ड्रिलिंग करने से डिज़ाइन के सापेक्ष छेद की स्थिति खिसकने का जोखिम रहता है। पूर्ण शीट पर ड्रिलिंग पहले छेद पैटर्न को शीट समन्वय प्रणाली में लॉक कर देती है, जबकि पैनल ज्यामिति अभी भी विकृत नहीं है।
2) कोई फ़्लिपिंग नहीं (免翻板)। पारंपरिक नेस्टिंग मशीनें ऊपरी हिस्से को ड्रिल करती हैं, फिर ऑपरेटर - या एक अलग टर्निंग डिवाइस - नीचे की तरफ ड्रिल करने के लिए शीट को पलटता है। एक थ्रू{5}फ़ीड ड्रिल{{6}और{{7}कट मशीन दोनों चेहरों के लिए अपनी स्वयं की ड्रिल इकाइयाँ रखती है, इसलिए ऊपर{8}चेहरे और नीचे{{9}चेहरे की मशीनिंग एक ही सेटअप में होती है। यह पैनल ड्रिलिंग में सबसे अधिक श्रमसाध्य और त्रुटिप्रवण चरण को हटा देता है।
3) एक पोजिशनिंग, एक पास। चूँकि दोनों चेहरों को एक ही क्लैम्पिंग में मशीनीकृत किया जाता है और भाग को दूसरे ऑपरेशन के लिए पुन: स्थापित नहीं किया जाता है, दोनों चेहरों के बीच आयामी स्थिरता को फिर से क्लैंपिंग सटीकता पर निर्भर करने के बजाय प्रक्रिया में बनाया जाता है।
2. उत्पादन में प्रक्रिया कैसे प्रवाहित होती है
इस मशीन क्लास पर एक विशिष्ट वर्कफ़्लो इस प्रकार चलता है:
पूरी शीट अंदर। मानक - आकार के कच्चे बोर्ड लोड किए जाते हैं (मैन्युअल रूप से या ऑटो - लोडर के साथ)।
दोहरी-फेस ड्रिलिंग. स्वतंत्र ड्रिल इकाइयाँ शीर्ष सतह और नीचे की सतह पर क्रम - के लिए आवश्यक कनेक्टिंग छेद, डॉवेल छेद, खांचे और स्लॉट की मशीनिंग करती हैं, दोनों सतहों को दो स्वतंत्र नियंत्रण प्रणालियों के तहत समकालिक रूप से मशीनीकृत किया जाता है।
काटना. फिर शीट को नेस्ट किया जाता है और मशीन की रूटिंग/स्पिंडल यूनिट द्वारा अनियमित और विशेष आकार सहित अलग-अलग पैनलों में काटा जाता है।
बाहर खाना. पैनलों को लेबल किया जाता है और क्रमबद्ध किया जाता है, अगले स्टेशन के लिए तैयार किया जाता है - आमतौर पर किनारे की बैंडिंग, साइड में छेद ड्रिलिंग (एक सिंक्रनाइज़ साइड में ड्रिलिंग मशीन के साथ जहां क्षैतिज हार्डवेयर छेद की आवश्यकता होती है) और असेंबली।
ऑपरेटर के दृष्टिकोण से, एक शीट एक बार अंदर जाती है और पूरी तरह से ड्रिल किए गए, आयामी रूप से सटीक पैनलों के सेट के रूप में बाहर आती है - कोई फ़्लिपिंग नहीं, कोई दूसरी क्लैंपिंग नहीं, कोई मैन्युअल छेद अंकन नहीं।

3. कस्टम फर्नीचर उत्पादन के लिए यह क्यों मायने रखता है
इस मशीन वर्ग का डिज़ाइन गैर-{0}मानक, उच्च-{1}}मिश्रित उत्पादन के विशिष्ट अर्थशास्त्र को लक्षित करता है:
अस्थिर बोर्डों पर छेद की सटीकता। गैर-मानक कस्टम ऑर्डर अक्सर ऐसे बोर्ड का उपयोग करते हैं जो काटने के बाद अधिक आसानी से मुड़ते या विकृत होते हैं। पहले ड्रिलिंग से छेद के पैटर्न डिज़ाइन के अनुरूप रहते हैं, तब भी जब कटे हुए पैनल पूरी तरह से सपाट नहीं होते हैं।
श्रम में कमी