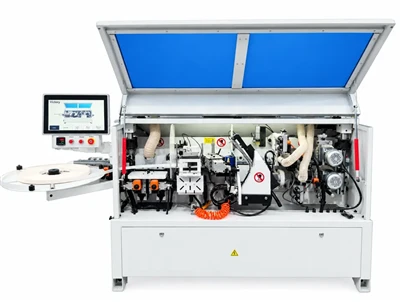
छह तरफा सीएनसी बोरिंग मशीन वह बिंदु है जहां एक फ्लैट पैनल कैबिनेट बनना शुरू होता है। यह ऑपरेटर द्वारा वर्कपीस को पलटे बिना पैनल के हर पहलू - ऊपर, नीचे और सभी चार किनारों - को ड्रिल और ग्रूव करता है।
जिन फ़ैक्टरियों में अभी भी एक रो बोरर और एक साइड ड्रिलिंग मशीन चल रही है, उनके लिए एकल पैनल पर गति का लाभ नहीं है। यह वह संख्या है जितनी बार पैनल उठाया जाता है, संदर्भित किया जाता है और फिर से सेट किया जाता है।
किचन कैबिनेट, अलमारी, कार्यालय फर्नीचर और फ्लैट-पैक निर्माता सभी एक ही पैटर्न पर चलते हैं: कम संख्या में पैनल प्रकार, बड़ी संख्या में छेद, और एक सहनशीलता जो ड्रिलिंग के बजाय असेंबली में दिखाई देती है। एक छह तरफा सीएनसी बोरिंग मशीन उस पैटर्न के आसपास बनाई गई है।
मशीन चार नंबर में
TT-M6, यह मार्गदर्शिका संदर्भ के रूप में थ्रू-फ़ीड मॉडल का उपयोग करती है
3050
मिमी अधिकतम पैनल लंबाई
900
मिमी अधिकतम पैनल चौड़ाई
80
मी/मिनट पारगमन
19
+8
ऊर्ध्वाधर + क्षैतिज स्पिंडल
छह तरफा बोरिंग मशीन कैसे काम करती है
दो ड्रिलिंग बैंक कार्य तालिका के पार एक-दूसरे के सामने हैं। ऊपरी बैंक Z अक्ष पर ऊर्ध्वाधर स्पिंडल रखता है; निचला किनारा इसे W पर प्रतिबिंबित करता है। उनके बीच, X और Y अक्षों पर क्षैतिज शीर्ष पैनल किनारों तक पहुंचते हैं।
क्योंकि सभी तीन समूह एक ही समन्वय प्रणाली से काम करते हैं, चेहरे पर एक काज बोर और किनारे पर एक डॉवेल छेद एक ही मूल से स्थित होते हैं। उनके बीच कुछ भी पुनः संदर्भित नहीं है।

थ्रू-फ़ीड मशीन पर पैनल को एयर फ़्लोटेशन टेबल पर रखा जाता है, स्कैन किया जाता है, क्लैंप किया जाता है, ऊपर, नीचे और दोनों किनारों से ड्रिल किया जाता है, फिर आउटफ़ीड में छोड़ दिया जाता है। एक पास, एक ऑपरेटर, एक संदर्भ।
क्यों एक क्लैम्पिंग तीन सेटअपों को मात देती है?
प्रत्येक री-क्लैम्पिंग एक नया संदर्भ प्रस्तुत करती है। तीन-मशीन अनुक्रम पर पैनल को पंक्ति बोरर पर, फिर से साइड ड्रिलर पर, और तीसरी बार यदि कोई छेद छूट जाता है और भाग को फिर से काम में लाया जाता है, संदर्भित किया जाता है। प्रत्येक स्थानांतरण से हैंडलिंग समय और पैनल के लिए एक मिलीमीटर के अंश द्वारा स्थानांतरित होने का एक नया मौका जुड़ जाता है।
एकल क्लैम्पिंग परिचालन को नहीं हटाती है। यह उनके बीच स्थानांतरण को हटा देता है - और उनके साथ, संचित सहनशीलता जो तीन सटीक मशीनों को एक गलत हिस्से में बदल देती है।
यह छह तरफा सीएनसी बोरिंग मशीन का आर्थिक मामला है। धुरी पंक्ति बोरर की धुरी से अधिक तेजी से नहीं घूमती; पैनल बस संचालन के बीच कतार लगाना बंद कर देता है, और ऑर्डर दूसरी मशीन के मुक्त होने की प्रतीक्षा करना बंद कर देता है।
छह सतहें, एक चक्र
शीर्ष चेहरा
हिंज बोर, शेल्फ-पिन छेद, कनेक्टर छेद और डॉवेल स्थिति, सभी ऊपरी किनारे से ड्रिल किए गए।
निचला चेहरा
बेस पैनल और बैक-पैनल खांचे के लिए दर्पण की स्थिति, पैनल को घुमाए बिना निचले किनारे से काटी गई।
बायां किनारा
क्षैतिज स्पिंडल अंतिम दाने में डॉवेल और कैम छेद ड्रिल करते हैं।
दाहिना किनारा
एक ही क्षैतिज समूह एक ही चक्र में विपरीत किनारे पर काम करता है।
सामने वाला सिरा
क्रॉस-एक्सिस हेड छोटे किनारों को संभालते हैं, जहां ड्रॉअर रनर और कनेक्टर उतरते हैं।
पिछला किनारा
बैक पैनल के लिए ग्रूविंग और ड्रिलिंग - अक्सर वह चेहरा जो यह तय करता है कि कैबिनेट वर्गाकार बंद है या नहीं।
यह कारखाने में कहाँ फिट बैठता है
अधिकांश पैनल लाइनों में छह तरफा सीएनसी बोरिंग मशीन एज बैंडिंग के बाद और असेंबली से पहले बैठती है। पैनल पहले से ही किनारे पर आते हैं, यही कारण है कि क्लैंप और टेबल की सतह स्पिंडल जितनी ही मायने रखती है: इस स्तर पर तैयार किनारे पर एक खरोंच को पॉलिश नहीं किया जा सकता है।
मशीन चार भाग परिवारों पर अपना स्थान अर्जित करती है:
- कैबिनेट के किनारे और अलमारियां, जहां शेल्फ-पिन पैटर्न और कनेक्टर छेद दोनों चेहरों पर चलते हैं।
- 3,050 मिमी तक लंबे पैनल और दोनों लंबे किनारों पर किनारे की ड्रिलिंग के साथ अलमारी के ढांचे।
- दराज के बक्से, 230 × 40 मिमी तक, जहां क्लैंप से बचाव यह तय करता है कि भाग को बिल्कुल रखा जा सकता है या नहीं।
- कार्यालय और फ्लैट-पैक घटक, जहां बार-बार पैटर्न बारकोड-संचालित प्रोग्राम परिवर्तन को पुरस्कृत करते हैं।
वास्तव में सटीकता क्या तय करती है
स्पिंडल गिनती तुलना करने के लिए सबसे आसान विनिर्देश है और अपने आप में सबसे कम उपयोगी है। दो मशीनें उन्नीस ऊर्ध्वाधर स्पिंडल सूचीबद्ध कर सकती हैं और बहुत अलग भागों का उत्पादन कर सकती हैं। अंतर पांच स्थानों पर बैठता है।
- संदर्भ और क्लैम्पिंग। एक पैनल जो सपाट नहीं रखा गया है, उसे ड्राइंग के बजाय टेबल पर ड्रिल किया जाता है।
- क्लैंप से बचाव. ड्रिलिंग पथ में बैठे क्लैंप मशीन को छेद छोड़ने या स्थानांतरित करने के लिए मजबूर करते हैं; इसके बजाय फ्लोटिंग क्लैंप उपकरण के चारों ओर पीछे हट जाते हैं।
- टेबल की सतह. एयर फ़्लोटेशन और स्टील-बॉल टेबल एक भारी पैनल को मेलामाइन चेहरे को खरोंच किए बिना व्यवस्थित करने देते हैं, और क्लैंप बंद होने पर इसे सपाट रखते हैं।
- गति प्रणाली. ग्राउंड रैक पर सर्वो ड्राइव 80 मीटर/मिनट पर स्थिति बनाए रखते हैं। यदि स्थिति निर्धारण का दावा केवल 20 पर ही टिकता है तो इसका कोई महत्व नहीं है।
- उपकरण की स्थिति. घिसा हुआ कोलेट थोड़ा सा टूटने से बहुत पहले ही एक बड़े आकार के छेद के रूप में दिखाई देने लगता है।
एक विशिष्टता पत्रक पढ़ना
अधिकांश खरीदार स्पिंडल गिनती से शुरुआत करते हैं। इसके बजाय काम करने की सीमा से शुरुआत करें, क्योंकि यही तय करता है कि मशीन आपके सबसे छोटे हिस्से के साथ-साथ आपके सबसे बड़े हिस्से को भी ले सकती है या नहीं।
TT-M6 संदर्भ विशिष्टता
| कार्य सीमा | 3050 × 900 मिमी |
| न्यूनतम पैनल | 230 × 40 मिमी |
| पैनल की मोटाई | 10 - 32 मिमी |
| ऊर्ध्वाधर धुरी | 19 (10Z + 9W) |
| क्षैतिज धुरी | 8 (X + Y) |
| स्पिंडल गति | 18,000 rpm |
| अधिकतम. पार | 80 मीटर/मिनट |
| ड्रिलिंग मोटर | 2.2 किलोवाट × 2 |
| कुल शक्ति | 9 kW |
| मशीन वजन | 2,350 kg |
| संपूर्ण आकार | 5,800 × 2,250 × 1,720 मिमी |
| बिजली की आपूर्ति | 380 वी/50 हर्ट्ज़ |
फिर न्यूनतम पैनल आकार पढ़ें. एक मशीन जो 3,050 मिमी अलमारी के हिस्से को संभालती है वह आपको उसी क्रम में 40 मिमी भराव पट्टी के बारे में कुछ नहीं बताती है। अपने उत्पादन मिश्रण में सबसे छोटे हिस्से के लिए पूछें और इसे शीट के सामने जांचें।
रेंज तय होने के बाद ही स्पिंडल गिनती सार्थक हो जाती है। उन्नीस ऊर्ध्वाधर स्पिंडल वाली छह तरफा सीएनसी बोरिंग मशीन में दस-स्पिंडल हेड की फेस क्षमता लगभग दोगुनी होती है, लेकिन यदि आपके सबसे घने पैटर्न में बारह छेद की आवश्यकता होती है, तो अतिरिक्त स्पिंडल क्षमता के बजाय चक्र का समय लेते हैं।
एक कॉन्फ़िगरेशन चुनना
थ्रू-फीड मशीनें एक कन्वेयर के साथ पैनल को पार करती हैं; गैन्ट्री मशीनें सिर को एक निश्चित मेज पर ले जाती हैं। थ्रू-फ़ीड दोहराए जाने योग्य बैच कार्य और एक ऑपरेटर के लिए उपयुक्त है। गैन्ट्री बहुत बड़े या अजीब पैनलों और दुकानों के लिए उपयुक्त है जहां फर्श की लंबाई बाधा है।
सिंगल या डबल स्टेशन अगला निर्णय है। एक डबल स्टेशन एक पैनल को लोड करने देता है जबकि दूसरे को ड्रिल किया जा रहा है, जो तब मायने रखता है जब मशीन लाइन में बाधा हो। यदि ड्रिलिंग असेंबली से आगे चलती है, तो एक ही स्टेशन पर्याप्त है।
फिर क्षैतिज स्पिंडल समूह को अपनी जॉइनरी से मिलाएं। डॉवेल और कैम कनेक्टर के साथ निर्मित कैबिनेट को दोनों लंबे किनारों पर एज ड्रिलिंग की आवश्यकता होती है; यदि प्रत्येक भाग को पुष्टिकरण और टिका के साथ इकट्ठा किया जाता है, तो आवश्यकता कम होती है।
फर्श की जगह आमतौर पर निर्णायक बाधा होती है। एक थ्रू-फीड छह तरफा सीएनसी बोरिंग मशीन को इनफीड और आउटफीड के लिए लंबाई की आवश्यकता होती है, जबकि एक गैन्ट्री लेआउट उस लंबाई को चौड़ाई के रूप में बदलता है - विनिर्देश पर सहमति होने से पहले मापने लायक है, बाद में नहीं।
सॉफ्टवेयर आधी मशीन है
एक उबाऊ केंद्र उतना ही अच्छा होता है जितना उसे प्राप्त होने वाला डेटा। इस वर्ग की मशीनें कैबिनेट डिजाइन और नेस्टिंग सॉफ्टवेयर से डीएक्सएफ ड्राइंग और एमपीआर या एक्सएमएल आउटपुट पढ़ती हैं, और पैनल लोड होने पर बारकोड स्कैनर सही प्रोग्राम खींचता है।
व्यावहारिक परीक्षण यह नहीं है कि मशीन फ़ाइल आयात करती है या नहीं। यह है कि क्या आपका मौजूदा डिज़ाइन-टू-प्रोडक्शन वर्कफ़्लो मैन्युअल चरण के बिना किसी को निर्यात कर सकता है - क्योंकि मैन्युअल चरण वह जगह है जहां गलत प्रोग्राम लोड हो जाता है।
अपनी फ़ाइल के साथ प्रदर्शन के लिए पूछें. एक छह तरफा सीएनसी बोरिंग मशीन जो आपूर्तिकर्ता के डेमो भाग को चलाती है, मशीन को साबित करती है; जो आपके पैनल को चलाता है वह एकीकरण को साबित करता है।
मशीन को सहनशीलता में रखना
छह तरफा मशीनें अचानक विफल होने के बजाय धीरे-धीरे चलती हैं। ग्राहक तक पहुंचने से पहले तीन रूटीन उस बहाव को पकड़ लेते हैं।
- प्रत्येक शिफ्ट: टेबल और संदर्भ स्टॉप को पोंछें, क्लैंप दबाव और वायु आपूर्ति की जांच करें, चिप्स या सुस्ती के लिए सक्रिय उपकरणों का निरीक्षण करें।
- साप्ताहिक: धूल हुड और निष्कर्षण पथ को साफ करें, रैक स्नेहन और बेल्ट तनाव की जांच करें, पुष्टि करें कि बारकोड रीडर सामान्य दूरी पर पढ़ता है।
- मासिक: एक परीक्षण पैनल ड्रिल करें और ड्राइंग के विरुद्ध छेद की स्थिति को मापें, स्पिंडल रनआउट की जांच करें, और मशीन पैरामीटर और प्रोग्राम का बैकअप लें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: छह तरफा सीएनसी बोरिंग मशीन क्या है?
ए: एक मशीनिंग केंद्र जो एक पैनल की सभी छह सतहों - ऊपर, नीचे और सभी चार किनारों - को एक ऊपरी ड्रिल बैंक, एक निचले ड्रिल बैंक और दो अक्षों पर क्षैतिज सिर का उपयोग करके एक ही क्लैंपिंग में ड्रिल और ग्रूव करता है।
प्रश्न: यह रो बोरर प्लस साइड ड्रिलिंग मशीन से किस प्रकार भिन्न है?
ए: ऑपरेशन समान हैं; अंतर सेटअपों की संख्या का है. एक पंक्ति बोरर और एक साइड ड्रिलर पैनल को अलग-अलग संदर्भित करता है, इसलिए हैंडलिंग समय और स्थिति त्रुटि उनके बीच जमा हो जाती है। एक छह तरफा मशीन एक ही मूल से दोनों कार्य करती है।
प्रश्न: सबसे छोटा पैनल कौन सा है जिसे यह प्रोसेस कर सकता है?
उत्तर: यह मॉडल और क्लैंप व्यवस्था पर निर्भर करता है। TT-M6 छह तरफा सीएनसी बोरिंग मशीन पर काम करने की सीमा 230 मिमी लंबाई और 40 मिमी चौड़ाई से शुरू होती है, जो दराज के अग्रभाग, दरवाजे की रेलिंग और फिलर स्ट्रिप्स को कवर करती है।
प्रश्न: एकल क्लैम्पिंग वास्तव में क्या बचाती है?
ए: प्रति भाग दो पैनल स्थानांतरण, और उनके साथ आने वाली सहनशीलता। छह तरफा सीएनसी बोरिंग मशीन पर बचत कम पुनर्निर्मित पैनलों और तेज़ स्पिंडल के बजाय कम थ्रूपुट समय के रूप में दिखाई देती है।
प्रश्न: यह कौन से फ़ाइल प्रारूप स्वीकार करता है?
ए: लोडिंग स्टेशन पर बारकोड-आधारित प्रोग्राम चयन के साथ कैबिनेट डिजाइन और नेस्टिंग सॉफ्टवेयर से डीएक्सएफ चित्र और एमपीआर या एक्सएमएल आउटपुट।
प्रश्न: मुझे कितने स्पिंडल की आवश्यकता होगी?
ए: उपकरण में बदलाव किए बिना आपकी सीमा में सबसे घने छेद पैटर्न को पूरा करने के लिए पर्याप्त है। अपने सबसे व्यस्त पैनल पर छेदों की गिनती करें - हिंज बोर, शेल्फ पिन और चेहरे पर कनेक्टर, किनारों पर डॉवेल - फिर छह तरफा सीएनसी बोरिंग मशीन पर जेड, डब्ल्यू और क्षैतिज स्पिंडल गिनती के साथ तुलना करें जिस पर आप विचार कर रहे हैं।
छह तरफा बोरिंग केंद्र निर्दिष्ट कर रहे हैं?
हमें अपना पैनल मिश्रण और छेद पैटर्न भेजें। हम उन्हें छह तरफा सीएनसी बोरिंग मशीन कॉन्फ़िगरेशन और स्टेशन लेआउट में मैप करेंगे।